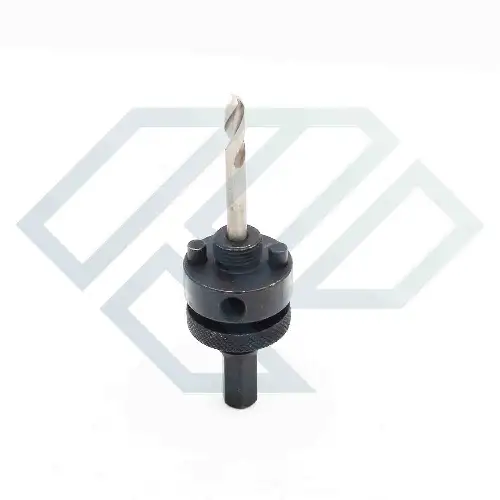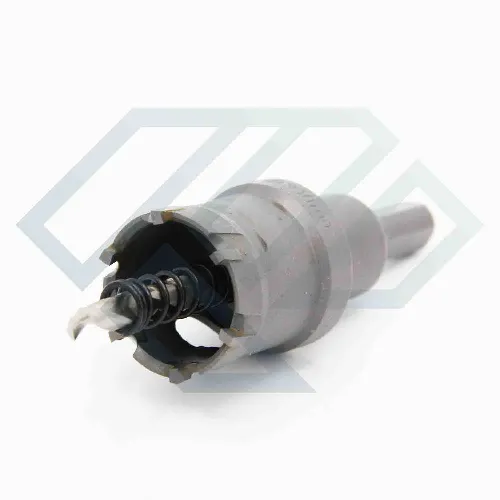
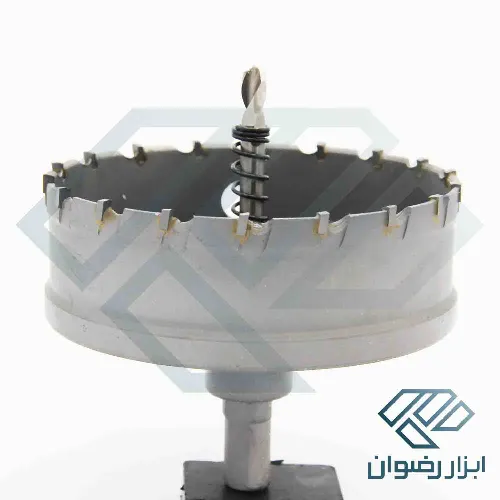
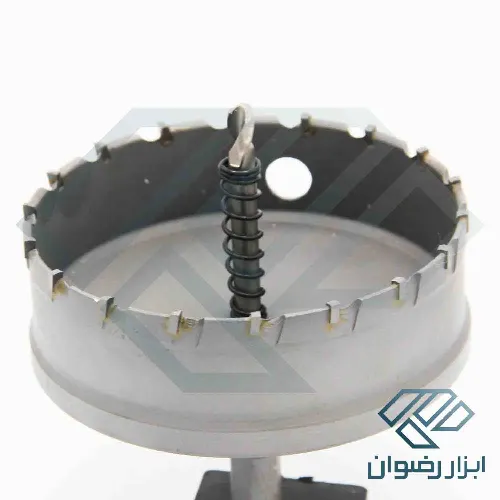
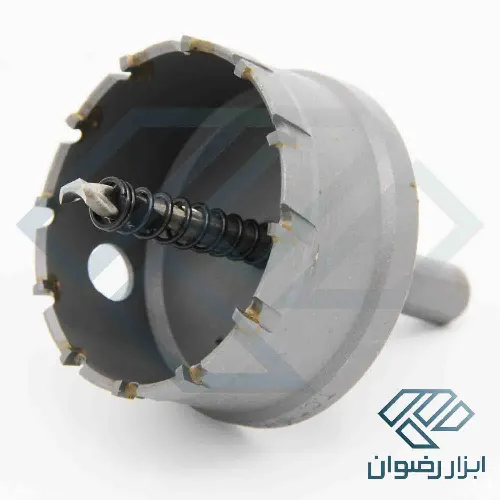
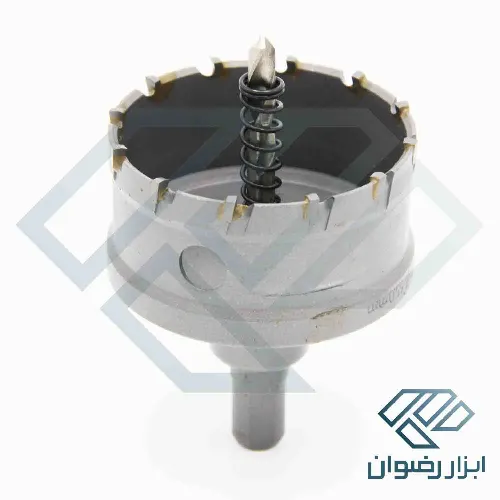
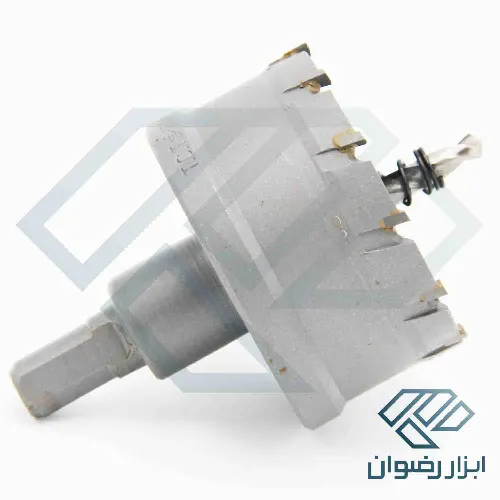
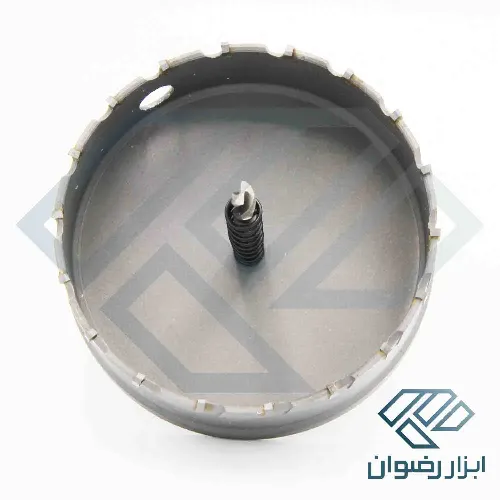
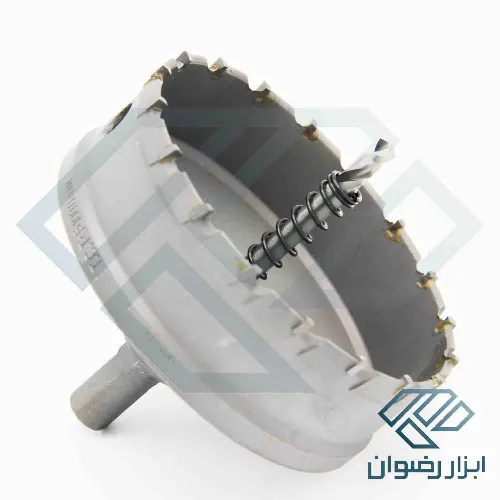
گردبر سر الماس مخصوص استیل و سایر فلزات


جدول فنی محصول
گردبر استیل سر الماس TCT مخصوص فلزات و استیل؛ داستان تولد ابزاری که صنعت سوراخکاری فلز را متحول کرد
اگر امروز یک برقکار صنعتی یا سازنده سازه های فلزی بتواند تنها در چند ثانیه روی استیل ضد زنگ یک سوراخ کاملا تمیز ایجاد کند، نتیجه ده ها سال توسعه فناوری ابزارهای برش است. گردبر TCT مخصوص فلزات و استیل تنها یک مته بزرگ نیست؛ بلکه حاصل تحول بزرگی در مهندسی متالورژی، طراحی دندانه های کاربیدی و فناوری لحیم کاری صنعتی است.
در این مقاله با تاریخچه واقعی پیدایش گردبرهای TCT، دلیل اختراع آنها، نحوه عملکرد، تفاوت آنها با گردبرهای HSS و کاربردهای تخصصی آنها آشنا می شوید. این راهنما برای انتخاب و خرید گردبر TCT از ابزار رضوان نیز کاملا بهینه شده است.
چرا اصلا گردبر استیل سر الماس TCT اختراع شد؟
تا دهه های میانی قرن بیستم بیشتر سوراخکاری فلزات با مته های مارپیچی یا گردبرهای فولادی انجام می شد. این ابزارها هنگام برخورد با فولادهای سخت و مخصوصا استیل ضد زنگ سه مشکل اساسی داشتند:
* تولید حرارت بسیار زیاد
* کند شدن سریع لبه های برش
* نیاز به نیروی زیاد برای سوراخکاری
با گسترش صنایع نفت، کشتی سازی، نیروگاه ها و سازه های فولادی، این مشکلات هزینه تولید را به شدت افزایش داد. مهندسان به دنبال ابزاری بودند که فقط محیط سوراخ را برش دهد، نه کل حجم فلز را.
همین ایده بعدها پایه شکل گیری گردبرهای حلقوی و در ادامه گردبرهای مجهز به دندانه های کاربیدی شد.
چگونه تنگستن کاربید راه خود را به گردبرها باز کرد؟
تولد یک ماده فوق سخت
در سال ۱۹۲۶ شرکت آلمانی Krupp موفق شد نوعی کاربید تنگستن سینتر شده را برای ابزارهای برشی توسعه دهد؛ ماده ای که سختی آن چندین برابر فولادهای ابزار بود.
این ماده ویژگی های خارق العاده ای داشت:
* مقاومت سایشی فوق العاده
* تحمل دمای بالا
* حفظ تیزی لبه برش حتی در فشار زیاد
ابتدا از این ماده در تراشکاری استفاده شد، اما مهندسان به تدریج متوجه شدند که می توان دندانه های کوچک کاربیدی را روی بدنه فولادی ابزارهای برشی لحیم کرد.
همین فناوری بعدها به شکل گیری ابزارهای TCT یا Tungsten Carbide Tipped منجر شد.
اولین گردبرهای کاربیدی استیل سر الماس چگونه متولد شدند؟
از مته حلقوی تا گردبر TCT
اوایل دهه ۱۹۷۰ مخترعی به نام Doug Hougen ایده مته حلقوی را مطرح کرد؛ ابزاری که تنها محیط سوراخ را برش می داد و هسته فلز را دست نخورده باقی می گذاشت.
این فناوری در سال ۱۹۷۳ ثبت اختراع شد و مسیر توسعه ابزارهای حلقوی را تغییر داد. چند سال بعد نسخه های فولادی HSS و سپس نسخه های مجهز به دندانه های کاربیدی ثبت شدند.
نقطه عطف اصلی در سال ۱۹۸۵ اتفاق افتاد؛ زمانی که نسخه مجهز به نوک های کاربیدی TCT ثبت شد و امکان سوراخکاری سریع روی فولادهای سخت و استیل فراهم گردید.
چرا گردبر استیل سر الماس TCT روی استیل عملکرد بهتری دارد؟
راز دندانه های کاربیدی
استیل هنگام برش گرما را در محل تماس نگه می دارد. این موضوع باعث می شود ابزارهای فولادی خیلی سریع نرم شوند.
اما در گردبر TCT شرایط متفاوت است.
دندانه های کاربیدی:
* دیرتر داغ می شوند.
* سختی خود را حفظ می کنند.
* دیرتر کند می شوند.
* فشار برش را بهتر توزیع می کنند.
به همین دلیل عمر مفید آنها نسبت به گردبرهای بی متال یا HSS در برش های سنگین بسیار بیشتر است.
ساختار داخلی یک گردبر استیل سر الماس TCT چگونه است؟
بر خلاف ظاهر ساده، این ابزار از چند بخش مهندسی شده تشکیل شده است.
بدنه فولادی
بدنه معمولا از فولاد مقاوم ساخته می شود تا ضربات ناشی از سوراخکاری را تحمل کند.
دندانه های تنگستن کاربید
این دندانه ها به وسیله لحیم نقره صنعتی روی بدنه نصب می شوند.
مته راهنما
در مرکز ابزار قرار دارد و باعث می شود گردبر هنگام شروع کار منحرف نشود.
شیارهای تخلیه براده
این شیارها اجازه می دهند براده ها سریع خارج شوند و ابزار گیر نکند.
گردبر TCT چه فلزاتی را برش می دهد؟
یکی از مزیت های بزرگ این ابزار، توانایی برش طیف وسیعی از فلزات است.
| جنس قطعه | مناسب بودن |
|---|---|
| استیل ضد زنگ | عالی |
| فولاد ساختمانی | عالی |
| فولاد آلیاژی | عالی |
| چدن | بسیار خوب |
| آلومینیوم | عالی |
| برنج | عالی |
| برنز | عالی |
| مس | بسیار خوب |
| برخی آلیاژهای تیتانیوم | قابل استفاده |
البته انتخاب سرعت مناسب و استفاده از روانکار نقش مهمی در افزایش عمر ابزار دارد.
چرا گردبر استیل سر الماس TCT فقط محیط سوراخ را برش می دهد؟
مزیت طراحی حلقوی
مته معمولی باید تمام حجم فلز را به براده تبدیل کند.
اما گردبر استیل سر الماس TCT تنها حلقه اطراف سوراخ را برش می دهد.
نتیجه این طراحی:
* انرژی کمتر
* سرعت بیشتر
* براده کمتر
* سوراخ تمیزتر
* فشار کمتر به دریل
این اصل مهندسی یکی از دلایل محبوبیت گردبرهای TCT در پروژه های صنعتی است.
مقایسه گردبر استیل سر الماس TCT با گردبر HSS
| ویژگی | TCT | HSS |
|---|---|---|
| برش استیل | عالی | متوسط |
| عمر ابزار | بسیار بالا | کمتر |
| تحمل حرارت | بالا | متوسط |
| سرعت برش | زیاد | کمتر |
| مقاومت سایشی | بسیار زیاد | متوسط |
| مناسب برای تولید مداوم | بله | محدود |
این تفاوت ها به دلیل سختی بالاتر کاربید و حفظ لبه برش در دماهای بالا ایجاد می شوند.
کاربردهای تخصصی گردبر استیل سر الماس TCT در صنعت
برق صنعتی
* سوراخکاری تابلو برق
* نصب گلند
* عبور کابل
تاسیسات
* سوراخکاری لوله های فلزی
* نصب اتصالات
سازه های فلزی
* ساخت سوله
* اسکلت فلزی
* پروفیل های ضخیم
خودروسازی
* تعمیر بدنه
* ساخت قطعات فلزی
صنایع غذایی
کار روی ورق های استیل ضد زنگ بدون آسیب زیاد به سطح قطعه.
چگونه عمر گردبر استیل سر الماس TCT را چند برابر کنیم؟
رعایت چند نکته ساده می تواند عمر ابزار را به شکل محسوسی افزایش دهد.
سرعت مناسب انتخاب کنید
هرچه قطر گردبر بزرگ تر باشد، دور دریل باید کمتر شود.
از روانکار استفاده کنید
روغن برش باعث کاهش حرارت و افزایش طول عمر دندانه ها می شود.
فشار یکنواخت وارد کنید
فشار بیش از حد می تواند به دندانه های کاربیدی آسیب بزند.
براده ها را تخلیه کنید
در برش های ضخیم بهتر است هر چند ثانیه ابزار را خارج کرده و براده ها را تخلیه کنید.
چرا گردبر استیل سر الماس TCT انتخاب حرفه ای ها است؟
ابزارهای حرفه ای زمانی ارزش واقعی خود را نشان می دهند که در پروژه های سنگین استفاده شوند.
گردبر TCT به دلیل:
* سرعت بالا
* دقت مناسب
* دوام زیاد
* توانایی برش استیل
* کاهش فشار روی دستگاه
به یکی از محبوب ترین ابزارهای سوراخکاری فلز در صنایع مختلف تبدیل شده است.
خرید گردبر استیل سر الماس TCT مخصوص فلزات و استیل از ابزار رضوان
اگر به دنبال سوراخکاری سریع، دقیق و کم استهلاک روی استیل، فولاد و سایر فلزات هستید، گردبرهای TCT موجود در ابزار رضوان انتخابی حرفه ای برای کارگاه ها، پروژه های ساختمانی و صنایع تولیدی محسوب می شوند.
مزایای خرید از ابزار رضوان:
* مناسب برای برش استیل و فلزات سخت
* کیفیت بالا و عمر طولانی دندانه های کاربیدی
* مناسب برای کاربران حرفه ای و صنعتی
* تنوع سایز برای کاربردهای مختلف
* انتخابی مطمئن برای افزایش سرعت و کیفیت سوراخکاری فلزات
با انتخاب گردبر TCT مناسب از ابزار رضوان می توانید سوراخکاری های سنگین را با دقت بیشتر، استهلاک کمتر و بهره وری بالاتر انجام دهید.